< img height="1" width="1" style="display:none" src="https://www.facebook.com/tr?id=909699671385981&ev=PageView&noscript=1" />

product

Black High-Temperature Coating

黑色高温涂层应用: 燃气灶头、炉篦、排气管、消音器、烧烤架·可定制光泽度


  • 耐温等级:200°C、400°C、600°C、800°C
  • 单组分——室温下风干或在250°C下烘箱固化
  • 可承受明火直接燃烧

·建议最大干膜厚度:30微米  

Heat Resistant Coatings

Do you struggle with these troubles?

We will solve your problem

金属基材制备及标准喷涂工艺

示例 1:60–80 目棕色熔融氧化铝喷砂,✅粗糙、哑光、无反射表面,适用于额定温度高于 600°C 的高温涂层。
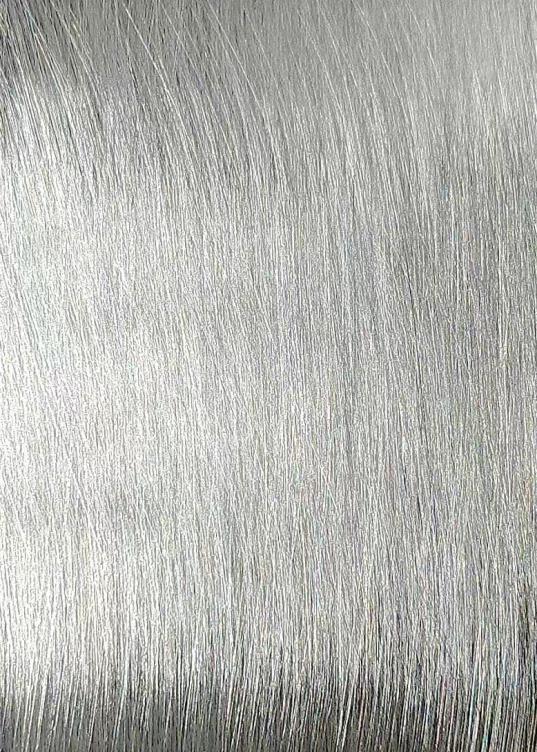
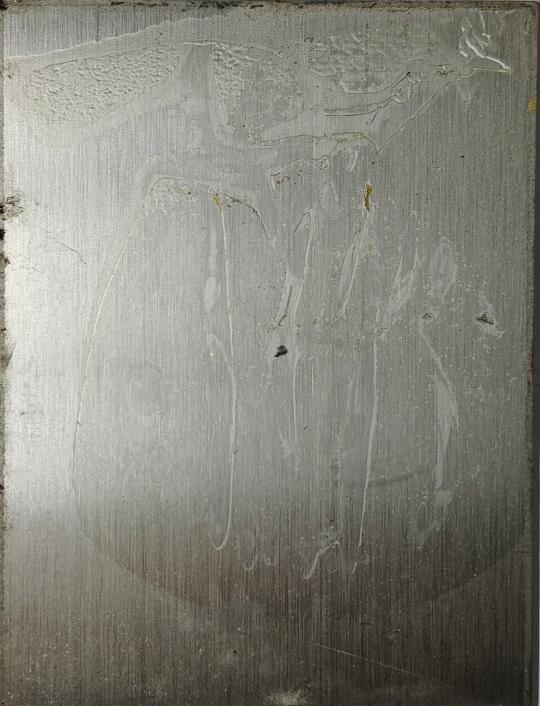
示例 2:100 目砂纸打磨,✅表面粗糙,具有清晰的深拉丝金属纹理,适用于额定温度高于 600°C 的高温涂层。
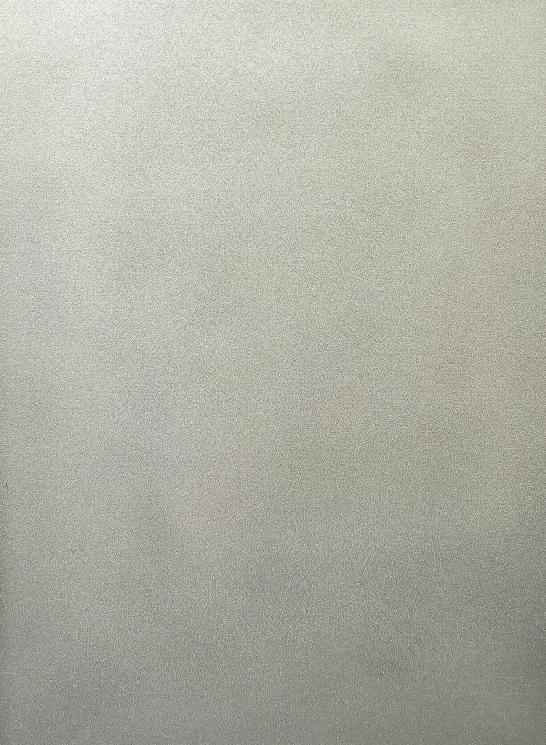
示例 3:基本溶剂清洗,✅表面无锈斑、油脂和灰尘,适用于额定温度低于 300°C 的高温涂层。

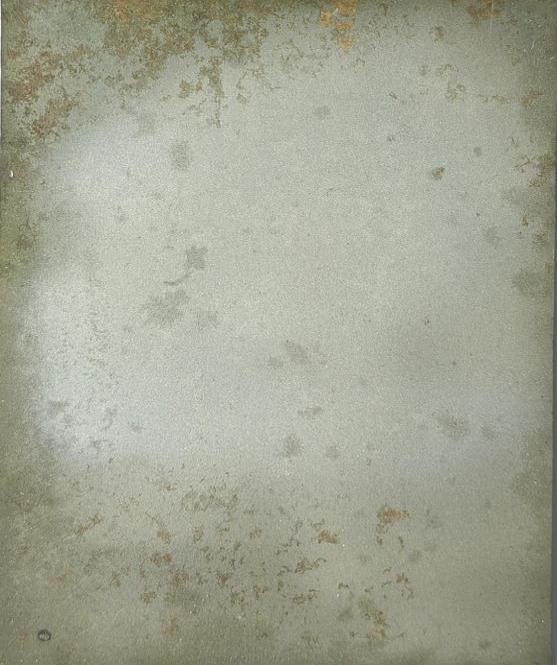
不合格示例1:❌表面存在锈斑和油脂,表面处理不合格/不合格
失败案例2:❌存在油脂污染;表面处理不合格/不合格
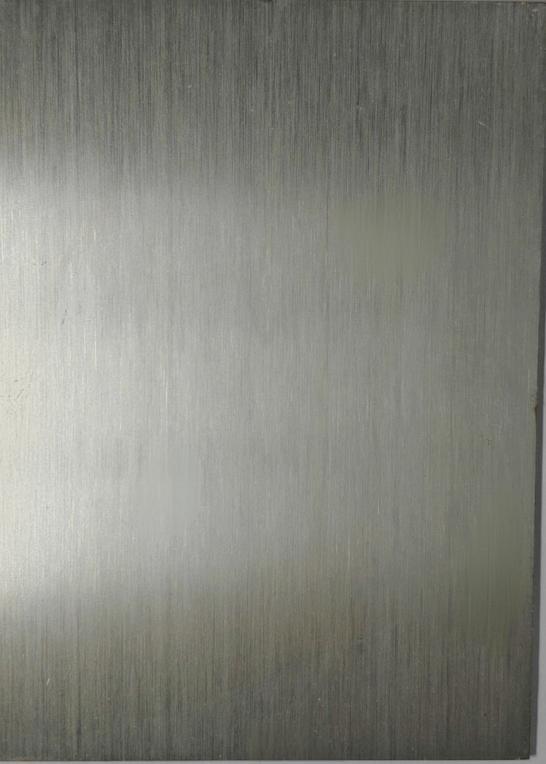
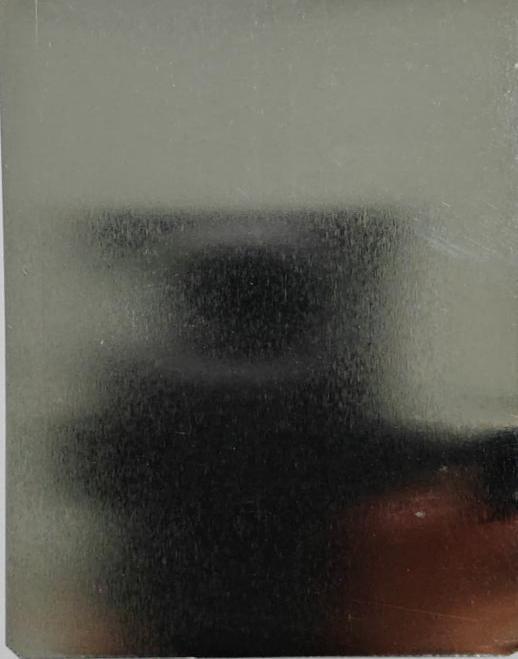
失败示例 3:❌表面过于光滑,涂装前需要打磨或喷砂处理。

                                                                                                                                                                                                                                                                                                                                                                                                                1. 产品特性

单组分高温涂料——无需固化剂,混合简单。

2. 疏苗率

底漆:专用稀释剂 = 10:2–6(重量比);部分产品的比例略有不同

根据喷枪气压和环境温度进行调整。目标是实现均匀雾化,无下垂现象。

3. 固化方法

治疗方法 工艺说明
环境空气固化 喷涂后需闪干20-30分钟。室温下静置24小时使其完全固化后方可投入使用。
烤箱烘烤固化 闪蒸15分钟后,在250°C下烘烤15分钟。使用前需完全冷却——可获得优异的薄膜硬度和附着力。


4. 喷洒作业要点

  • 工作环境:在通风良好、干燥的环境下操作。保持环境温度≥5℃,相对湿度≤85%。避免在雨天或高湿度天气下施工。
  • 基材处理:通过打磨或喷砂彻底清除锈迹、油脂和灰尘。确保基材干燥清洁,以最大限度地提高涂层附着力。
  • 喷涂技巧:采用轻柔均匀的喷涂方式,多次薄涂。每隔 5-10 分钟重涂一次。切勿一次性厚涂,以免造成涂层堆积。
  • 工具维护:使用后立即清洁喷枪和液体管路,以防止油漆干燥造成堵塞。
  • 施工后护理:在薄膜完全固化前,请勿将其暴露于水、油、阳光直射或高温热源下。常见问题解答Q1:涂层在高温暴露后开裂——我该怎么办?

    原因:单层涂层过厚、漆膜堆积、固化不完全,或喷涂后立即进行高温作业。

    解决方案:多次涂覆薄层,每次严格保持干膜厚度小于 30 微米;完全按照标准固化程序进行;在将部件投入高温使用之前,给予足够的室温固化时间。

    Q2:高温使用过程中涂层起泡——这是什么原因造成的?

    原因:基材上残留油、水分或灰尘;稀释比例不当;薄膜过厚,透气性差。

    解决方法:喷涂一层薄而均匀的涂层,刚好覆盖基材;喷涂前彻底清洁基材;按规定比例稀释,以确保漆膜固化后具有良好的透气性。

    Q3:颜色不一致和遮盖力差——这是为什么呢?

    原因:高温涂料中含有金属颜料粉末,如果储存过程中搅拌不当,这些粉末会沉淀在罐底。

    解决方案:开封后充分搅拌 10-15 分钟,直至底部沉淀的粉末完全混合;在批量生产过程中定期搅拌,以保持整个生产过程中颜色的一致性。

    Q4:涂层脱落且附着力差——这是什么问题?

    原因:表面处理不当导致基材上残留铁锈、氧化皮或油脂。

    解决方案:涂装前用砂纸或喷砂机打磨所有金属表面,以彻底去除污染物;除尘后立即喷涂,以防止基材二次氧化。

    常见问题解答

    Q1:涂层在高温暴露后开裂——我该怎么办?

    原因:单层涂层过厚、漆膜堆积、固化不完全,或喷涂后立即进行高温作业。

    解决方案:多次涂覆薄层,每次严格保持干膜厚度小于 30 微米;完全按照标准固化程序进行;在将部件投入高温使用之前,给予足够的室温固化时间。

    Q2:高温使用过程中涂层起泡——这是什么原因造成的?

    原因:基材上残留油、水分或灰尘;稀释比例不当;薄膜过厚,透气性差。

    解决方法:喷涂一层薄而均匀的涂层,刚好覆盖基材;喷涂前彻底清洁基材;按规定比例稀释,以确保漆膜固化后具有良好的透气性。

    Q3:颜色不一致和遮盖力差——这是为什么呢?

    原因:高温涂料中含有金属颜料粉末,如果储存过程中搅拌不当,这些粉末会沉淀在罐底。

    解决方案:开封后充分搅拌 10-15 分钟,直至底部沉淀的粉末完全混合;在批量生产过程中定期搅拌,以保持整个生产过程中颜色的一致性。

    Q4:涂层脱落且附着力差——这是什么问题?

    原因:表面处理不当导致基材上残留铁锈、氧化皮或油脂。

    解决方案:涂装前用砂纸或喷砂机打磨所有金属表面,以彻底去除污染物;除尘后立即喷涂,以防止基材二次氧化。

Construction steps

Application Cases

Why Does Outdoor BBQ Grill Coating Peel or Rust An OEM Failure Review
Does Wood Stove Paint Need Baking What OEMs Should Check Before Approval
High Temperature Coating for Gas Burner Heads OEM Specification Checklist

Application Cases

Why Does Outdoor BBQ Grill Coating Peel or Rust An OEM Failure Review
Why Does Outdoor BBQ Grill Coating Peel or Rust? An OEM Failure Review
Review heat exposure, surface preparation, coating trials and production checks when investigating outdoor...
Does Wood Stove Paint Need Baking What OEMs Should Check Before Approval
Does Wood Stove Paint Need Baking? What OEMs Should Check Before Approval
Review air drying, heating trials, application conditions and quality checks when evaluating wood stove...
High Temperature Coating for Gas Burner Heads OEM Specification Checklist
High Temperature Coating for Gas Burner Heads: OEM Specification Checklist
A practical OEM checklist for gas burner head coatings: direct flame, continuous and peak heat, adhesion,...

Video application introduction

Related products

No posts found

heat resistant coatings

Get In Touch

heat resistant coatings

Get In Touch